-
 +86-0571-83175630
-
 [email protected]


Упаковочная пленка Производители
информация будет обновлена
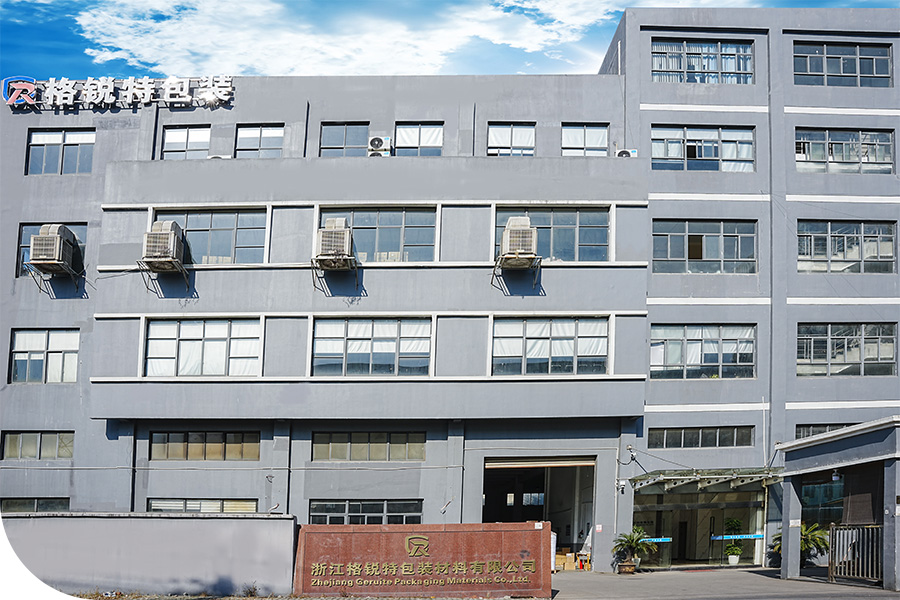
Награды
-
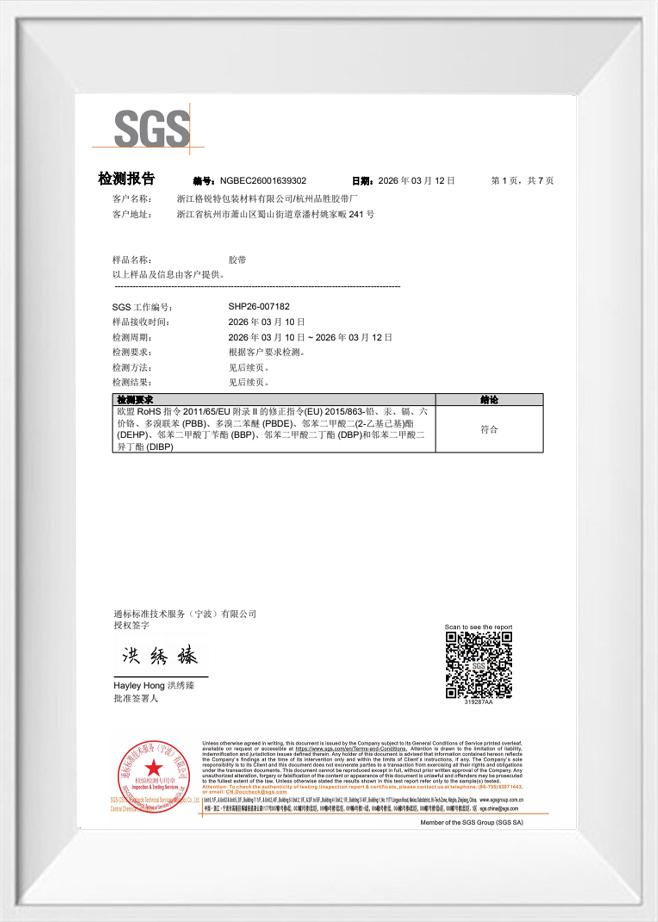 Отчет об испытаниях
-
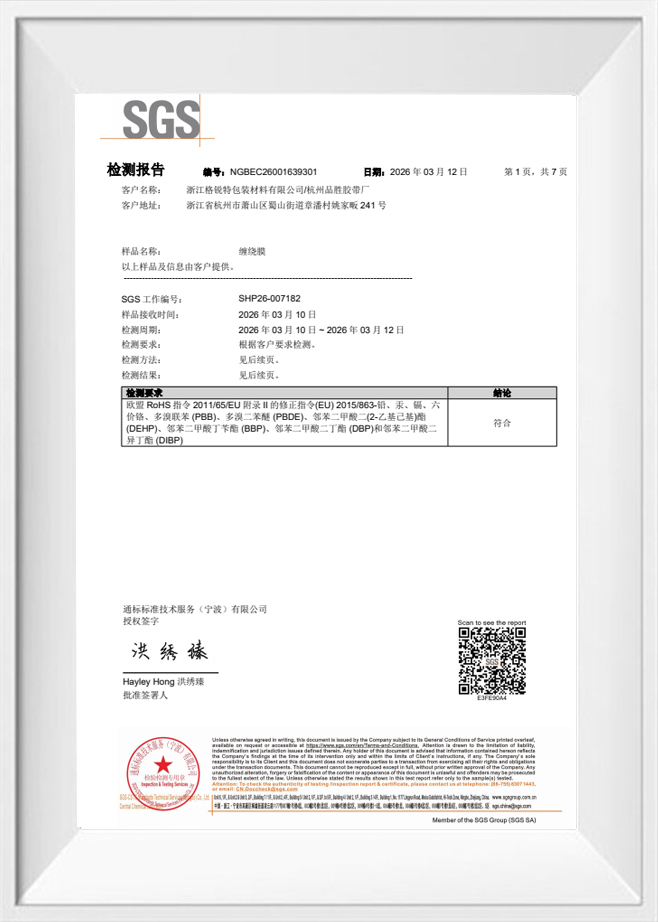 Отчет об испытаниях
-
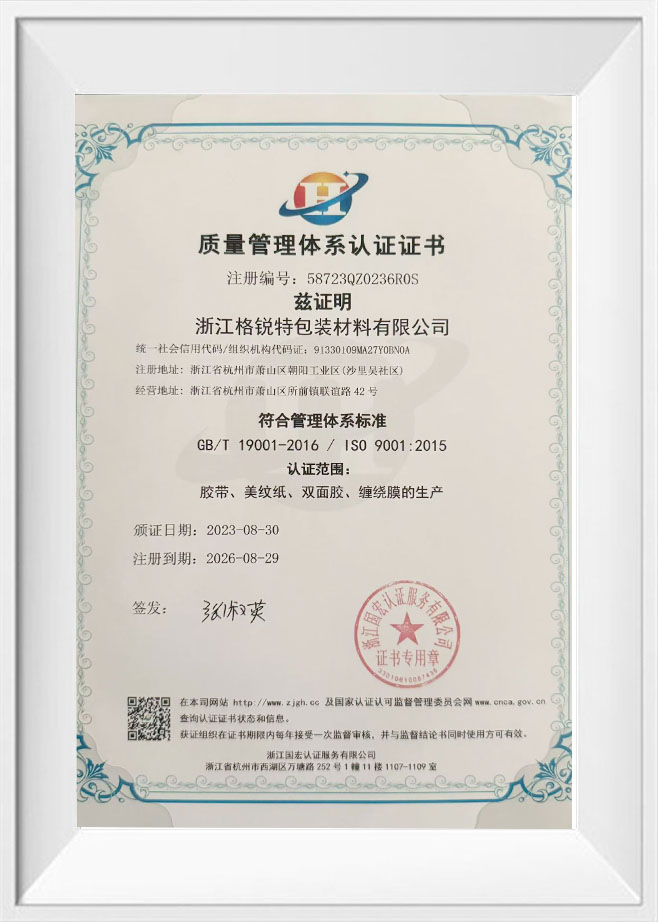 Сертификат сертификации системы менеджмента качества
-
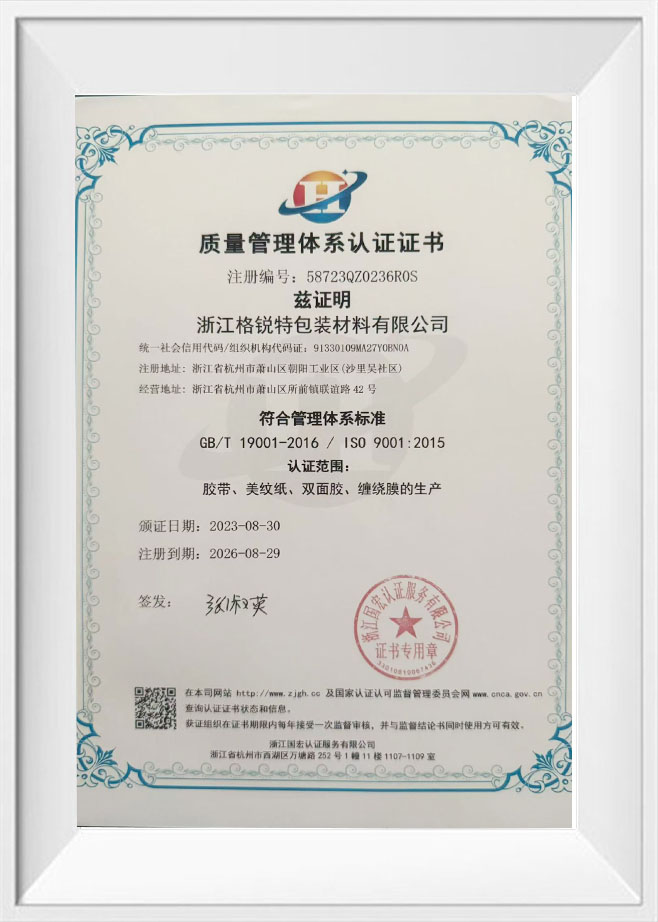 Сертификат сертификации системы менеджмента качества
Новости
-
Новости отрасли 2026-10-14
Когда ящик для тяжелой техники доставляется на портовый склад после 40 дней пребывания в море, разница между надежной связкой и свободным грузом часто сводится к обвязочному материалу. Стальные ремни ржавеют, разрезаются по углам и требуют мощных инструментов для натяжения. Полипропиленовые ремни, напротив, р...
Смотреть еще -
Новости отрасли 2026-10-07
Завод по производству напитков потерял два поддона с бутылочной продукцией, когда темная ПЭТ-лента на грузе, обращенном к вилочному погрузчику, лопнула из-за поврежденного сварного шва. Оператор не мог видеть сварной шов, поскольку его скрывала непрозрачная лента. Прозрачная ПЭТ-лента. устраняе...
Смотреть еще -
Новости отрасли 2026-09-30
Приходит поддон алюминиевых рам с отщелкнутой полипропиленовой лентой, смещенным верхним слоем и впереди ехать 400 км. Эта сцена повторяется ежедневно, и именно поэтому покупатели переключаются на упаковочная лента из ПЭТ для грузов, которые весят, оседают или перемещаются далеко. ПЭТ — это пол...
Смотреть еще
Свяжитесь с нами сейчас
Упаковочная пленка Industry Knowledge Extension
Как химический состав полимеров определяет характеристики упаковочной пленки
Поставки Zhejiang Geruite Packaging Materials Co., Ltd. упаковочная пленка в логистике, пищевой промышленности, электронике и промышленности — и наиболее частая ошибка в спецификации, с которой мы сталкиваемся, — это выбор пленки по внешнему виду, а не по полимерному составу. Две пленки могут выглядеть одинаково в рулоне, но работать совершенно по-разному при одинаковых условиях запечатывания, печати или нагрузки, поскольку их основная смола определяет практически все функциональные свойства.
Тремя доминирующими полимерами в гибкой упаковочной пленке являются полиэтилен (ПЭ), полипропилен (ПП) и полиэстер (ПЭТ). Полиэтилен обеспечивает превосходную гибкость, влагонепроницаемость и способность к термосварке при относительно низкой стоимости, что делает его выбором по умолчанию для пищевой упаковки, продуктовых пакетов и курьерских почтовых отправлений. ПП — особенно биаксиально-ориентированный полипропилен (БОПП) — обеспечивает превосходную жесткость, прозрачность и пригодность для печати, поэтому он доминирует в упаковке закусок, этикеточных пленках и розничной упаковке. ПЭТ обеспечивает самую высокую прочность на разрыв и термостойкость из трех и является стандартной подложкой для вакуумной упаковки, закрывающих пленок и любых применений, требующих долгосрочной стабильности размеров.
Многослойная соэкструзия объединяет эти полимеры в ламинированные структуры — обычно 3, 5 или 7 слоев — для достижения свойств, которые не может обеспечить ни одна смола. В обычной структуре упаковки пищевых продуктов внешний слой БОПП (прозрачность и возможность печати) сочетается с внутренним слоем герметика из полиэтилена (термосвариваемый и влагонепроницаемый), соединенным слоем связующей смолы. Понимание того, какой слой в соэкструдированной структуре выполняет какую функцию необходим при устранении неполадок уплотнения, расслоения или проблем с адгезией отпечатков на производственной линии.
Барьерные свойства: что они означают и когда становятся критическими
Барьерные характеристики упаковочной пленки измеряются по двум основным осям: скорость проникновения кислорода (OTR), выраженная в см3/м²/день, и скорость проникновения водяного пара (WVTR), выраженная в г/м²/день. Эти два значения, взятые вместе, определяют, может ли пленка защитить срок годности продукта в предполагаемых условиях хранения и распространения.
Стандартные пленки из полиэтилена и полипропилена обеспечивают достаточную защиту от влаги, но плохую защиту от кислорода. Для чувствительных к кислороду продуктов — колбасных изделий, кофе, сыра, электронных компонентов, склонных к окислению, — необходим высокобарьерный слой. Тремя наиболее распространенными высокобарьерными добавками являются этиленвиниловый спирт (EVOH), поливинилиденхлорид (PVDC) и металлизация. EVOH обеспечивает выдающиеся характеристики OTR (всего 0,1–1,0 куб.см/м²/день при низкой влажности), но он гигроскопичен — его барьер разрушается при высокой относительной влажности, если он не защищен влагонепроницаемыми внешними слоями. ПВДХ обеспечивает комбинированный барьер для кислорода и влаги без чувствительности к влажности, хотя и усложняет переработку. Металлизированная пленка — где слой алюминия толщиной в нанометр наносится на поверхность пленки в вакууме — представляет собой экономичный промежуточный барьер, подходящий для закусок, галантерейных товаров и непищевых продуктов, требующих исключения света и влаги.
Для применений в холодовой цепи эффективность барьера должна быть подтверждена при фактической температуре хранения, а не при условиях окружающей среды. Значения OTR значительно увеличиваются при повышении температуры, а это означает, что пленка, соответствующая спецификации при температуре 23°C, может не защитить продукт, хранящийся или транспортируемый при температуре 35–40°C в торговых сетях тропических стран. Запрос данных о барьерных свойствах в диапазоне температур у вашего поставщика пленки, а не измерение температуры окружающей среды в одной точке, является стандартной практикой для экспортно-ориентированных производителей, осуществляющих поставки на рынки Юго-Восточной Азии или Ближнего Востока. В компании Zhejiang Geruite Packaging Materials Co., Ltd. мы по запросу предоставляем данные о барьерных характеристиках в различных температурных точках для поддержки процессов проверки срока годности клиентов.
Обработка поверхности и ее влияние на качество печати и надежность печати
Полиолефиновые пленки — ПЭ и ПП — по своей сути неполярны, а это означает, что чернила, покрытия и клеи имеют плохую естественную адгезию к их поверхностям. Без поверхностной обработки краски для флексографской и глубокой печати скатываются, расслаиваются во время обработки или не проходят испытания на стойкость к истиранию задолго до того, как продукт попадет к потребителю. Обработка коронным разрядом является отраслевым стандартом: высокочастотный электрический разряд окисляет поверхность пленки, повышая ее поверхностную энергию с необработанного базового уровня примерно 29–32 дин/см до обработанного уровня 38–44 дин/см, что является пороговым диапазоном для надежного сцепления краски и клея.
Важнейшей эксплуатационной деталью является то, что обработка коронным разрядом со временем приходит в негодность. Пленка, обработанная на заводе и хранившаяся в течение шести месяцев перед печатью, может иметь значения поверхностной энергии, которые снизились до 34–36 дин/см — этого достаточно для некоторых красок, но предельно для покрытий с высоким содержанием твердых частиц или клеевого ламинирования на водной основе. Тестирование методом динамического пера при поступлении товара, а не только при размещении заказа, является правильной практикой контроля качества. для приложений, требующих интенсивной печати. На упаковочных линиях, работающих на высокой скорости и с жесткими допусками на адгезию краски, поточные установки обработки коронным разрядом, которые повторно обрабатывают пленку непосредственно перед станцией печати, полностью исключают переменную затухания при хранении.
На эффективность термосварки в равной степени влияет уровень обработки поверхности. Чрезмерно обработанная пленка — слишком высокая энергия коронного разряда или несколько проходов обработки — может фактически снизить герметичность за счет окисления поверхности слоя герметика и повышения температуры его плавления. Для пленок, используемых в операциях «заполнение-запечатывание» (FFS), внутренняя поверхность герметика должна оставаться на уровне собственной поверхностной энергии или близкой к ней, чтобы сохранить оптимальную температуру начала термосваривания и прочность на отслаивание. Вот почему коэкструдированные конструкции, предназначенные для FFS, обрабатываются только с одной стороны — внешняя сторона для печати, внутренняя сторона остается исходной для герметизации.
Стратегии уменьшения толщины: уменьшение веса пленки без ущерба для производительности
В связи с тем, что налоги на пластиковую упаковку сейчас действуют в Великобритании и постепенно вводятся в странах-членах ЕС, а крупные розничные торговцы ставят перед поставщиками цели по снижению веса упаковки, уменьшение толщины пленки при сохранении необходимых механических и барьерных характеристик - перешло от снижения затрат к стратегии соблюдения требований. Техническая проблема заключается в том, что уменьшение толщины пропорционально снижает прочность на разрыв, устойчивость к проколу, а в барьерных пленках — толщину каждого функционального слоя.
Современные металлоценовые и полиэтиленовые смолы с одноцентровым катализатором позволяют значительно снизить плотность по сравнению с традиционными полиэтиленовыми пленками Циглера-Натта. Металлоценовый полиэтилен (мПЭ) обеспечивает значительно более высокую прочность на разрыв и устойчивость к проколу при эквивалентной толщине, что позволяет уменьшить толщину на 15–25% без потери механических характеристик. С практической точки зрения, обычную полиэтиленовую пленку толщиной 40 микрон часто можно заменить пленкой mPE толщиной 30 микрон, отвечающей тем же требованиям к испытаниям на падение и целостности уплотнения, что снижает расход материала и налоговые нагрузки на пластик примерно на 25% на единицу.
Успешные проекты по уменьшению толщины требуют повторной проверки настроек машины: более тонкие пленки работают при более низких температурах сварки и более высоких скоростях линии, и может потребоваться уменьшение зон натяжения на размоточных стендах для предотвращения разрыва полотна. Процесс валидации должен включать в себя испытания на ускоренное старение при повышенной температуре и влажности, чтобы подтвердить, что более тонкие барьерные слои по-прежнему соответствуют требованиям к сроку годности на протяжении всего цикла распространения продукта. Отношение к уменьшению толщины как к замене пленки, а не как к процессу переквалификации, является наиболее распространенной причиной неудачи этих проектов. в производстве, несмотря на прохождение первоначальных лабораторных испытаний.
-
 Our VisionOur Vision
To be a trusted global partner in packaging materials, delivering innovative, reliable, and sustainable solutions that create long-term value for our customers. -
 Our MissionOur Mission
To provide high-quality packaging materials and customized solutions through advanced manufacturing, strict quality control, and responsive service, helping customers improve efficiency and competitiveness. -
 Social ResponsibilitySocial Responsibility
We are committed to responsible manufacturing by promoting eco-friendly materials, reducing environmental impact, and ensuring safe and ethical production practices. Through sustainable operations and long-term partnerships, we aim to contribute positively to society, the environment, and the communities we serve.
CONTACT DETAILS
- Address:№ 241, Яоцзяфань, Чжанпаньцяо, улица Шушань, район Сяошань, город Ханчжоу, провинция Чжэцзян, Китай
- TEL:+86-0571-83175630
- Телефон:+86-13336160217
- Эл. почта:[email protected]
ПРОДУКЦИЯ
БЫСТРАЯ ССЫЛКА
НОВОСТНОЙ ЦЕНТР
МОБИЛЬНЫЙ ТЕРМИНАЛ
Авторские права© Zhejiang Geruite Packaging Materials Co., Ltd. Все права защищены.
Конфиденциальность Упаковочная пленка Индивидуальный